Resposta rápida: a dispersão de pigmentos é o processo que separa as partículas de pigmento e as estabiliza dentro do veículo da tinta, no lugar dos aglomerados que existem no pó bruto. Quando esse processo é malfeito, a tinta perde força de cor, brilho e poder de cobertura, mesmo com a mesma quantidade de pigmento na fórmula. Uma dispersão bem executada é o que garante que o pigmento comprado renda a performance que a ficha técnica promete.
Precisa de ajuda para acertar a dispersão de pigmentos?
O suporte técnico da Safic-Alcan ajuda a ajustar o agente umectante e o dispersante certos para o seu sistema.
O que é a dispersão de pigmentos em tintas
A dispersão de pigmentos é o processo de separar as partículas sólidas de um pigmento, que se apresentam naturalmente aglomeradas, e distribuí-las de forma individual e estável dentro do veículo líquido de uma tinta. O objetivo é substituir o ar que envolve cada partícula seca por líquido, quebrar os aglomerados até o tamanho de partícula adequado e manter esse estado disperso ao longo do tempo, do tanque de produção até a lata na prateleira do cliente.
Isso importa porque o pigmento costuma ser um dos insumos mais caros da fórmula. A escolha de pigmentos para tintas já é, por si só, uma decisão de custo e de performance. Uma dispersão malfeita desperdiça parte desse investimento: as partículas que permanecem aglomeradas não desenvolvem cor nem opacidade, funcionam como partículas grandes e inertes dentro da tinta, e o formulador acaba compensando com mais pigmento para chegar ao mesmo resultado visual.
As três etapas do processo de dispersãopour ado
O processo de dispersão de pigmentos é descrito pela indústria de tintas em três etapas que se sobrepõem: molhagem, desaglomeração e estabilização.
O que é a etapa de molhagem?
A molhagem consiste em substituir as interfaces ar-sólido do pó seco por interfaces líquido-sólido. Para que aconteça de forma eficiente, o agente umectante precisa ter tensão superficial menor que a do pigmento, o que permite deslocar o ar retido e penetrar nos poros e canais entre as partículas. Uma molhagem incompleta compromete todas as etapas seguintes, porque o pigmento que ainda guarda bolsões de ar resiste à quebra dos aglomerados.
Como a desaglomeração é medida na prática?
Depois de molhado, o pigmento precisa ser submetido a energia mecânica, seja por cisalhamento (dispersores de disco) ou por impacto (moinhos de esferas), para quebrar os aglomerados em partículas primárias ou próximas disso. Na indústria, o resultado dessa etapa é verificado pelo teste de fineza de dispersão, feito com um medidor tipo Hegman conforme o método ASTM D1210: uma amostra da tinta é espalhada num bloco com ranhuras de profundidade decrescente, e o ponto onde aparecem partículas grosseiras indica o grau de dispersão alcançado. É um teste rápido de controle de qualidade, feito no fim do processo de mistura antes da liberação do lote.
Por que a estabilização evita que o pigmento volte a se aglomerar?
Uma vez que as partículas estão separadas, elas tendem a se reencontrar e formar novos aglomerados, um fenômeno chamado floculação. É aqui que entram os dispersantes propriamente ditos: eles se adsorvem na superfície da partícula e criam repulsão entre elas, seja por carga elétrica (estabilização eletrostática), por volume físico de cadeias poliméricas (estabilização estérica) ou pela combinação das duas. Segundo a American Coatings Association, essa função de estabilização é o principal papel do dispersante, mais até do que sua contribuição para a molhagem inicial. Sem estabilização adequada, o resultado da moagem se perde em poucas horas ou dias de estocagem.
Como a qualidade da dispersão se traduz em performance da tinta
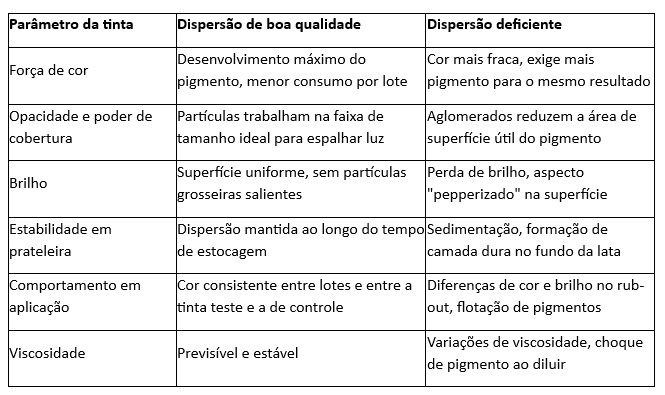
O que muda entre uma tinta bem dispersa e uma tinta mal dispersa não é apenas estético. A tabela abaixo resume os efeitos práticos mais comuns.
Os sinais de uma dispersão de baixa qualidade
Alguns defeitos clássicos de tinta têm origem direta numa dispersão malfeita, mesmo quando a fórmula em si está correta:
- Flotação (floating): a cor final fica uniforme, mas mais clara ou mais escura que o previsto, por causa de uma separação vertical entre pigmentos diferentes durante a secagem.
- Rub-out ruim: a diferença de cor ou brilho entre a área testada e a área de controle é maior do que o aceitável, sinal de que os pigmentos não estão distribuídos de forma homogênea.
- Floculação: as partículas voltam a se aglomerar durante a estocagem, a aplicação ou a formação do filme, geralmente por falha na etapa de estabilização.
- Sedimentação e formação de camada dura no fundo da lata: sinal de que o sistema não conseguiu manter as partículas em suspensão ao longo do tempo.
- Choque de pigmento: floculação súbita ou aumento de viscosidade quando um concentrado de pigmento é adicionado à base da tinta.
Quando esses sinais aparecem, o problema raramente está no pigmento em si. Está na combinação entre o agente umectante, o dispersante e a energia mecânica aplicada durante o processo, e é aí que a escolha dos insumos certos faz diferença.
Para formuladores que enfrentam retrabalho de lote por instabilidade de cor ou perda de brilho, vale revisar antes de mais nada a etapa de estabilização: é a mais fácil de corrigir sem alterar todo o processo produtivo, ajustando o pacote de dispersantes usado na fórmula.
Como escolher os insumos certos para uma dispersão eficiente
A escolha do agente umectante e do dispersante depende do tipo de pigmento, do sistema (base solvente ou base água) e da carga de pigmento na fórmula. A seleção de pigmentos já muda bastante o comportamento na dispersão: o dióxido de titânio, por exemplo, exige controle fino de molhagem por causa do tamanho de partícula, enquanto os óxidos de ferro costumam pedir mais energia de moagem por causa da morfologia da partícula. Alguns pontos que costumam pesar na decisão:
- Compatibilidade com o sistema: um dispersante pensado para sistemas base água não necessariamente funciona bem em base solvente, e vice-versa.
- Mecanismo de estabilização: sistemas base água costumam se beneficiar de estabilização eletrostática ou combinada, enquanto sistemas base solvente dependem mais da estabilização estérica.
- Carga de pigmento na fórmula: fórmulas com alta concentração de pigmento exigem dispersantes com maior capacidade de adsorção por partícula.
- Equipamento disponível: a escolha do dispersante também precisa considerar se a moagem será feita em dispersor de alta velocidade, moinho de esferas ou outro equipamento, porque a energia mecânica entregue muda a exigência sobre o aditivo.
Testar a fineza de dispersão em cada ajuste de fórmula, e não só no lote final, é o jeito mais direto de saber se a combinação escolhida está funcionando antes que o problema apareça na prateleira do cliente.
Perguntas frequentes sobre dispersão de pigmentos
Qual a diferença entre agente umectante e dispersante?
O agente umectante atua na primeira etapa do processo, reduzindo a tensão superficial para que o líquido penetre entre as partículas de pigmento. O dispersante atua principalmente na etapa de estabilização, mantendo as partículas separadas depois que os aglomerados já foram quebrados. Muitos aditivos comerciais combinam as duas funções num único produto.
Como saber se a dispersão de um lote de tinta está boa?
O teste de referência é a fineza de dispersão, medida com um medidor tipo Hegman conforme o método ASTM D1210 (ou o ISO 1524 fora dos Estados Unidos). O resultado indica o tamanho das maiores partículas ou aglomerados ainda presentes na tinta.
Uma dispersão malfeita pode ser corrigida depois de pronta?
Em parte. Remoagem ou ajuste do pacote de dispersantes pode melhorar uma dispersão insuficiente, mas floculação já instalada e perda de estabilização geralmente exigem reformulação, não apenas reprocessamento.
A dispersão de pigmentos muda entre tintas base água e base solvente?
Sim. O mecanismo de estabilização predominante muda entre os dois sistemas, e isso afeta diretamente qual tipo de dispersante funciona melhor em cada caso.